


Снаждане на оптични влакнае критичен технически процес в изграждането на съвременната комуникационна мрежа. Независимо дали става дума за окабеляване на център за данни, надграждане на телекомуникационна инфраструктура или разширяване на корпоративна мрежа, овладяването на правилнияметоди за снаждане на оптични влакнае от съществено значение. Подробно разбиране на всички аспекти наснаждане на оптичен кабелпомага при избора на подходящ метод на снаждане и осигуряване на качество на конструкцията.
Какво представлява снаждането на оптични влакна? Защо ни трябва?
Оптични влакнаснажданее постоянната връзка на две оптични влакна, вклфузионно снажданеимеханично снаждане. Целта е да се гарантира, че оптичните сигнали могат да се предават между влакната с минимални загуби. В практически приложения,снаждане на оптични влакнасе използва главно в следните сценарии:
Разширението на мрежата е най-често срещаното изискване. Когато дължината на едно влакно не може да отговори на изискванията за разстояние на предаване, трябва да се свържат множество влакнатехники за снаждане. Стандартните продукти с оптични влакна обикновено се доставят на единични -ролки с дължина от 2-4 километра, докато реалното разгръщане на мрежата изисква обхващане на по-големи разстояния.
Ремонтът на повредата също изискваснаждане на оптични кабелитехнология. По време на употреба,оптични кабелиможе да се счупи поради строителни повреди, природни бедствия или стареене. Чрезтехнология на снаждане, комуникациите могат бързо да бъдат възстановени. В сравнение с повторно-разгръщане на цял кабел,снаждане на влакна-на мястоможе значително да намали времето и разходите за ремонт.
Разклоняването и разделянето на мрежата става все по-важно в съвременните мрежови архитектури. Чрез устройства като оптични сплитери едно магистрално влакно може да се разклони в множество под{1}}маршрути, постигайки мрежово покритие от точка-до-много точки. Това приложение е особено разпространено в FTTH (Fiber to the Home) проекти.
Свързването на оборудването също е важен сценарий за приложениеснаждане на оптични влакна. Оборудването с оптични влакна като комутатори, рутери и ODF пач панели се свързва към магистрални кабели чрез пигтейли или пач кабели.
Снаждане на оптични влакнакачеството пряко влияе върху производителността на мрежата. Параметри като загуба на вмъкване и загуба на връщане в точките на снаждане влияят върху затихването на сигнала и качеството на предаване. беденснажданияможе дори да доведе до прекъсване на комуникацията.
Сливане срещу механично снаждане: Как да избера?
Снаждане на оптични влакнаосновно попада в две категории:фузионно снажданеимеханично снаждане, които се различават значително по принцип, производителност, цена и сценарии на приложение.
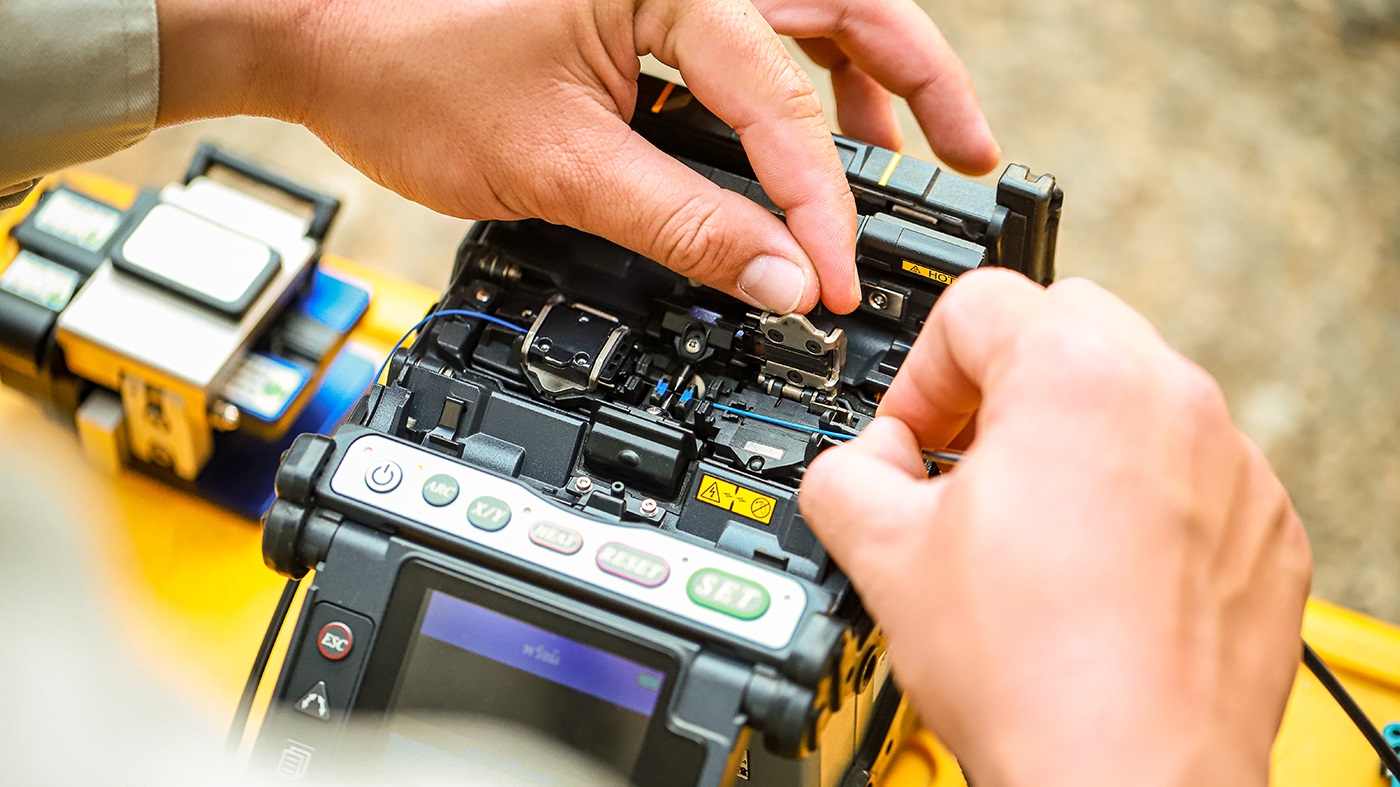
Снаждане чрез синтезтехнологията работи основно чрез нагряване на краищата на две влакна до тяхната температура на топене (приблизително 2000 градуса) и сливането им заедно. Модеренфузионни сплайсериизползвайте електродъгов разряд за генериране на високи температури и осигуряване на прецизно подравняване на сърцевината чрез системи за прецизно подравняване. Точката на свързване след снаждане чрез сливане е почти неразделна част от оригиналното влакно, като загубата на вмъкване обикновено е под 0,05dB и загубата на връщане достига над -60dB, което го прави най-добре представящия семетод на снажданеналични в момента.
Механично снажданеизползва механични средства за фиксиране на две влакна, привеждайки краищата им в прецизно подравняване. Точката на снаждане фиксира влакната чрез специални V-жлебове или прецизни ръкави и използва индекс-съвпадащ гел за намаляване на отражението на светлината в интерфейса. Този метод не изисква нагряване и е сравнително лесен за работа, но производителността е малко по-ниска от снаждането чрез синтез, с типична загуба на вмъкване между 0,1-0,3dB.
Таблица за сравнение на производителността
|
Елемент за сравнение |
Снаждане чрез синтез |
Механично снаждане |
|
Вмъкната загуба |
0,02-0,05dB |
0,1-0,3dB |
|
Загуба на връщане |
>60dB |
40-50dB |
|
Сила на връзката |
Equivalent to original fiber (can withstand >1N издърпване) |
Долна (изисква защита) |
|
Първоначална цена |
Високо (сплайсър $7,000-$70,000) |
Ниска (конектори $1-$15) |
|
Разходи за-снаждане |
Ниска (консумативи<$1) |
По-висок ($2-$15 на конектор) |
|
Време на работа |
1-3 минути всеки |
30 секунди-1 минута всеки |
|
Технически изисквания |
Професионално обучение |
Сравнително просто |
|
Издръжливост |
Отличен (продължителна-употреба) |
Справедливо (изисква периодична проверка) |
|
Повторяемост |
Не се сваля |
Някои видове могат да се свалят |
Препоръки за избор:
За постоянни инсталации като опорни мрежи, центрове за данни и сценарии за-пренос на дълги разстояния,фузионно снажданее предпочитаното решение. Въпреки че първоначалната инвестиция в оборудването е висока, точките на снаждане чрез синтез са стабилни, имат ниски загуби, дълъг живот и по-ниски общи дългосрочни-разходи. Особено в приложения с едно-модово влакно предимството на ниските-загуби на снаждането чрез синтез е по-изразено.
В сценарии за временно приложение,механично снажданеима предимства. Например при полеви тестове, временна настройка на мрежата и ситуации на бързо възстановяване при повреда,механично снажданеработи бързо и е подходящо-за работа в малък мащаб.
За малки проекти-с ограничен бюджет, ако броят наточки на снажданее малък,механично снажданеможе да се приеме, за да се избегнат високите разходи за закупуване на aфузионен сплайсър.
При приложения с многомодови влакна, поради по-големия диаметър на сърцевината (50/62,5 μm), изискванията за прецизност на подравняване са относително по-ниски имеханично снажданесъщо може да постигне добри резултати, което го прави избор за-оптимизиране на разходите.
Контролен списък с инструменти за снаждане на оптични влакна
Оборудване за сърцевина за снаждане на синтез:
Сплайсър за оптични влакна: Изберете едноядрен или лентов сплайсър според нуждите на проекта, като се уверите, че калибрирането на оборудването е валидно и батерията е достатъчна
Оптичен нож: Високо-прецизните ножове могат да осигурят плоскост на челната-челна страна в рамките на 0,5 градуса, което е предпоставка за снаждане с ниски-загуби
Нагревател на втулката за защита от термосвиване: Използва се за механична защита на точките на снаждане; някои сплайсери за ядене имат вградени-функции за нагряване
Оптичен рефлектометър във времева област (OTDR): Използва се за тестване на качеството на снаждане и локализиране на точки на повреда; основно оборудване за приемане на качеството
Измервател на оптична мощност и източник на светлина: Използва се за тестване на вмъкнати загуби за проверка на производителността на точката на снаждане
Специализирани инструменти за механично снаждане:
Механични съединители за снаждане
Оптични стрипери: Използва се за премахване на слоеве на покритие от влакна
Инструменти за почистване на оптични влакна: Включително хартия без мъх, изопропилов алкохол, специализирани химикалки за почистване
Визуален локатор на неизправности (писалка с червена светлина): Използва се за тестване на непрекъснатостта на влакната и идентификация на сърцевината
Помощни инструменти и материали:
Машини за отстраняване на влакна и ножици: Използва се за отстраняване на външните обвивки на кабелите и разхлабените тръби
Милър клещи или диагонални клещи: Елементите за здравина на кабела на процеса
Затвори за снаждане на влакна или съединителни кутии: Защитете точките на снаждане и осигурете фиксиране на кабела
Термосвиваеми ръкави: Различни размери за защита на точката на снаждане
Консумативи за почистване на влакна: Хартия без{0}}власинки, изопропилов алкохол, кутии със сгъстен въздух
Препоръки за конфигурация на екипа:
Малките проекти (по-малко от 100 точки на снаждане) обикновено изискват 1 квалифициран оператор; средни проекти (100-500 точки на снаждане) препоръчват екип от 2-3 души; големите проекти изискват множество работни групи въз основа на график и натоварване.

Стандартна оперативна процедура за снаждане на оптични влакна
Стандартизираната оперативна процедура е ключова за осигуряване на постоянно качество на снаждане.
Стъпка 1: Оголване на кабела и идентификация на влакна
Оголете външната обвивка на кабела на предварително определеното място на снаждане, което обикновено изисква 1,5-2 метра хлабина за работа. Когато използвате специализирани инструменти за оголване, контролирайте внимателно силата, за да избегнете повреда на вътрешните влакна. За бронирани кабели първо отстранете стоманената лента или стоманената тел, след което обработете вътрешната обвивка.
Отрежете елементите за укрепване на кабела и ги фиксирайте на подходящите позиции в затварянето на снаждането. Почистете пълнежа или сухия прах вътре в кабела, като използвате хартия без мъх с петролев етер или специализиран почистващ препарат.
Когато отстранявате снопа влакна от разхлабената тръба, бъдете внимателни, за да избегнете прекомерно огъване. Потвърдете поредния номер на всяко влакно според цветовия спектър или маркировките на влакното, използвайте хартия за етикети, за да маркирате и осигурете правилно съответствие с влакната на другия край на кабела. В сложни проекти използването на писалка с червена светлина или визуален локатор на грешки за идентифициране на ядрото може да предотврати неправилно свързване.
Стъпка 2: Край на влакното-Подготовка на лицето
Отстранете приблизително 50-80 сантиметра влакно от разхлабената тръба и на около 5-6 сантиметра от края използвайте стрипери, за да отстраните внимателно покриващия слой (диаметърът на покриващия слой обикновено е 250 μm; след отстраняване диаметърът на голото влакно е 125 μm). Острието за отстраняване трябва да е перпендикулярно на оста на влакното, с равномерна сила, като се избягва повреда на стъкленото влакно.
Използвайте хартия без власинки с изопропилов алкохол, за да избършете оголената част от влакна 2-3 пъти в една посока, премахвайки повърхностните масла и микропраха. Не бършете напред-назад и не позволявайте голото влакно да докосва повърхността на предмет. Веднага след почистванеразцепете влакнотоза намаляване на замърсяването с прах във въздуха.
Поставете почистеното влакно във V-жлеба на сатъра, като се уверите, че голото влакно се простира в острието на около 10-16 mm. Бързо завършетецепенедействие. Качестворазцепенкрайната страна трябва да е гладка и плоска, с край-ъгъл<0.5°, without cracks, chips, or burrs.
Стъпка 3: Операция по снаждане на влакна
Включетефузионен сплайсър, потвърдете, че оборудването е завършило предварителното загряване и правилнотопрограма за снажданее избрано. Пред-завийте защитата от термосвиванеръкаввърху едно влакно, позициониране наръкавнай-малко 10 сантиметра от зоната на снаждане.
Поставете двете влакна в левия и десния V-жлеб нафузионен сплайсърсъответно, като краищата на влакното се простират в подходящите позиции на скобата, обикновено 10-12 mm от двете страни на централната линия на скобата. Затворете ветроустойчивия капак и стартирайте автоматикафузионно снажданепрограма. Устройството за снаждане ще извърши подравняване на сърцевината, разтоварване за почистване, инспекция преди-на снаждане, разреждане на снаждане (топене при висока-температура и сливане на краищата на влакната) и оценка на качеството на снаждане.
Цялата автоматикапроцес на синтезотнема 10-30 секунди. следсинтезе завършена, проверете прогнозната стойност на загубата, показана от сплайсера; едномодово-оптично влакно трябва да бъде<0.05dB, multimode fiber should be <0.1dB. Observe the splice point image; the снажданезоната трябва да е гладка и непрекъсната, без мехурчета, разминаване или изрязване.
Стъпка 4: Защита на точката на снаждане
Акокачество на снажданее приемливо, отворете ветроустойчивия капак, отстранете влакното от устройството за снаждане, преместете пред-резбовата термосвиваема защитаръкавдо централната позиция наточка на снаждане, с точката на снаждане в центъра наръкав.
Поставетеръкавно влакнов нагревателя; температурата на нагряване обикновено е 100-120 градуса за около 30-60 секунди. По време на нагряване,термосвиваем ръкавще свие и плътно обвие влакното, а вътрешното горещо топящо се лепило ще се стопи и втвърди, осигурявайки механична здравина и водоустойчива защита заточка на снаждане.
След приключване на нагряването извадете влакното и изчакайте 10-20 секунди за охлаждане. Проверете далитермосвиваем ръкавсе свива равномерно без мехурчета или пукнатини. Квалифициранзащитен ръкавтрябва напълно да покрие оголената влакнеста част, като двата края са плътно прилепнали към покриващия слой.
Стъпка 5: Навиване и фиксиране на влакна
Навийтеснаждане на влакна onto the coiling tray in the splice closure. When coiling, follow minimum bend radius requirements: single-mode fiber bend radius should be >30mm, multimode fiber should be >50 мм. Навиването трябва да бъде естествено и гладко, като се избягва кръстосване, усукване или прекомерно стягане.
Използвайте кабелни връзки или фиксиращи скоби, за да закрепите навитото влакно върху тавата за навиване, като гарантирате, че влакното няма да се разхлаби поради вибрации или движение. Обърнете специално внимание наточка на снажданесекция, като я поставите във фиксиращия жлеб на тавата за навиване, за да избегнете напрежението.
Накрая фиксирайте укрепващите елементи на кабела в подходящите позиции на затварянето на снаждането, закрепете затварянето и попълнете записа на снаждането. Прикрепете идентификация върху външната страна на капака на снаждане, като отбележите датата на снаждане, броя на влакната и друга информация.
Мерки за безопасност при снаждане на оптични влакна
Опасности от фрагменти от влакна и изхвърляне
Оптично рязанепроизвежда малки стъклени фрагменти с диаметър само 125 микрона, които могат да пробият кожата и са трудни за откриване и отстраняване. Винаги извършвайте рязане върху специализирана кутия за рязане или колектор за отпадъчни влакна. Не докосвайте зоната на рязане с ръце и не търкайте очите.
Опасности от лазерно лъчение
Присъства по време на тестване и поддръжка. Лазерите, използвани воптична комуникация, особено 1550nm инфрачервени лазери, са невидими. Никога не гледайте директно в краищата на влакната и не наблюдавайте осветените краища на влакната през лупа. Преди тестване се уверете, че източникът на светлина е изключен. Използвайте оптичен измервател на мощността, за да потвърдите "тъмното влакно", вместо да преценявате непрекъснатостта на пътя на светлината с просто око.
Химически опасности
Основно от почистващи препарати и материали за запълване на кабели. Изопропиловият алкохол е запалим и летлив; използвайте в добре-проветриви среди и избягвайте контакт с открит пламък. Съединенията за запълване на кабели трябва да избягват контакт с кожата; измийте добре ръцете след работа.
Електрическа безопасност
Особено важно при използванефузионни сплайсери. Сплайсърите използват високо напрежение за генериране на електрически дъги; не докосвайте частите на електродите по време на снаждане. Проверявайте редовно работата на изолацията на оборудването, като се уверите, че захранващите кабели и заземяващите проводници са непокътнати. Забележка: Не използвайте сплайсери за термояд в дъждовно време или във влажна среда.

Едно-модов или многомодов: Как да изберем за снаждане на влакна?
Изборът на подходящ тип влакна е в основата наснаждане на оптични влакнапланиране на проекта. Единичен-режим и многомодовоптични влакнаимат ясни разлики във физическата структура, характеристиките на производителност и сценариите на приложение.
Структурни разлики:
Едно{0}}модовото влакно има диаметър на сърцевината от приблизително 8-10 микрона, което позволява само един режим на предаване на светлинна вълна, с диаметър на обвивката от 125 микрона. Многомодовото влакно има диаметър на сърцевината от 50 или 62,5 микрона и може да предава множество режими на светлинни вълни. Тази структурна разлика определя основните разлики в производителността между двете.
Сравнение на производителността на трансмисията:
Тъй като едно-модовото влакно предава само единичен режим, няма модална дисперсия, така че честотната лента на предаване е практически неограничена и може да поддържа 40G, 100G или дори по-висока скорост на предаване. Разстоянието на предаване може да достигне десетки или дори стотици километри без повторители. Едномодовото-влакно обикновено използва лазери с дължина на вълната 1310nm или 1550nm.
Многомодовото влакно има модална дисперсия, ограничаваща честотната лента и разстоянието на предаване. OM3-многомодовото влакно има максимално разстояние на предаване от приблизително 300 метра при 10G скорости; OM4 може да достигне 550 метра. Многомодовото влакно обикновено използва светодиоди с дължина на вълната 850 nm или 1300 nm или VCSEL лазери, които струват по-малко от лазерите, използвани в едномодови системи.
Цена:
Многомодовоптичен кабелсамо по себе си има цена, подобна на едно-модовото влакно, но съвпадащите оптични модули (приемопредаватели) са значително по-евтини от едномодовите-системи, предлагайки ценово предимство при приложения на къси-разстояния. Например, многомодов оптичен модул SFP+ може да струва $40-$70, докато сравним един-модул може да струва $110-$210. Въпреки това, при приложения на дълги разстояния, едномодовите системи не изискват ретранслаторно оборудване, което прави общите разходи действително по-ниски.
ЧЗВ
Какви са разликите между многомодовите влакна OM3/OM4/OM5?
|
Тип |
Диаметър на ядрото |
850nm честотна лента |
10G разстояние |
40G разстояние |
|
OM3 |
50μm |
2000MHz·km |
300m |
100m |
|
OM4 |
50μm |
4700MHz·km |
550m |
150m |
|
OM5 |
50μm |
4700MHz·km |
550m |
440 м (SWDM) |
Колко често се нуждае от калибриране един фузионен сплайсър?
График за редовна поддръжка:
Подмяна на електроди: 2000-3000 ядра (или когато загубата постоянно надвишава стандартите)
Почистване на V-жлебове: Ежедневно преди започване на работа
Калибриране на мотора: Годишно или когато бъдете подканени
Фабрично калибриране: На всеки 3 години или 50 000 ядра
Ежедневна проверка: Perform test splices with standard fiber; if loss >0,1 dB, необходима е поддръжка.
Защо влакното свети в червено с червен светлинен химикал, но няма сигнал?
Червената светлина (650 nm) се използва само за тестване на непрекъснатостта на ядрото и не представлява нормални комуникационни дължини на вълната (1310/1550 nm). Възможните причини включват замърсяване на челната-лице, загуба на микроогъване или несъответствие на типа на съединителя.